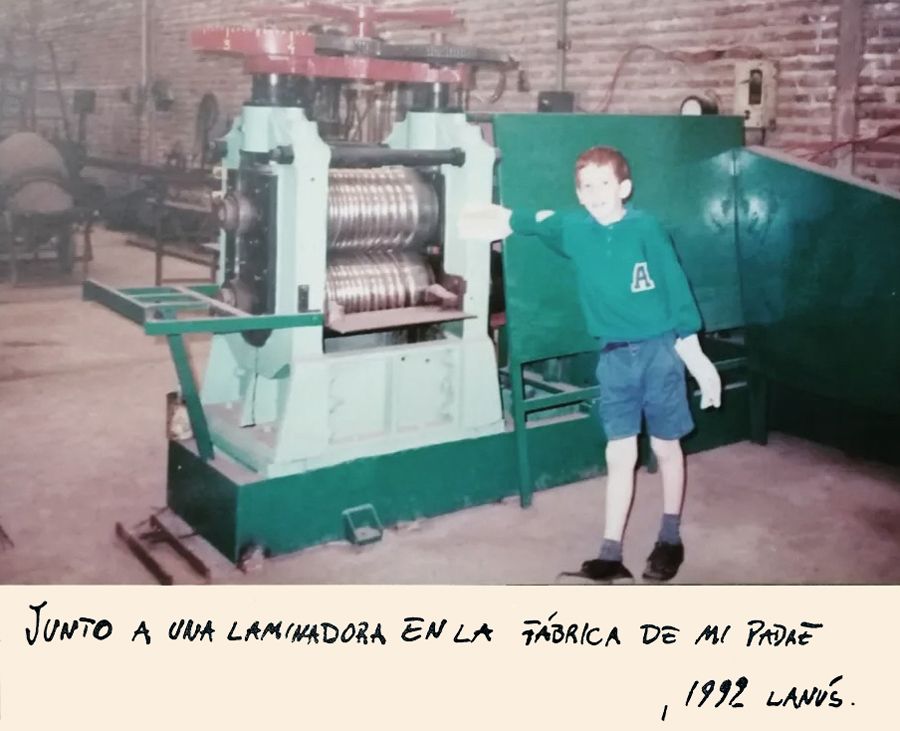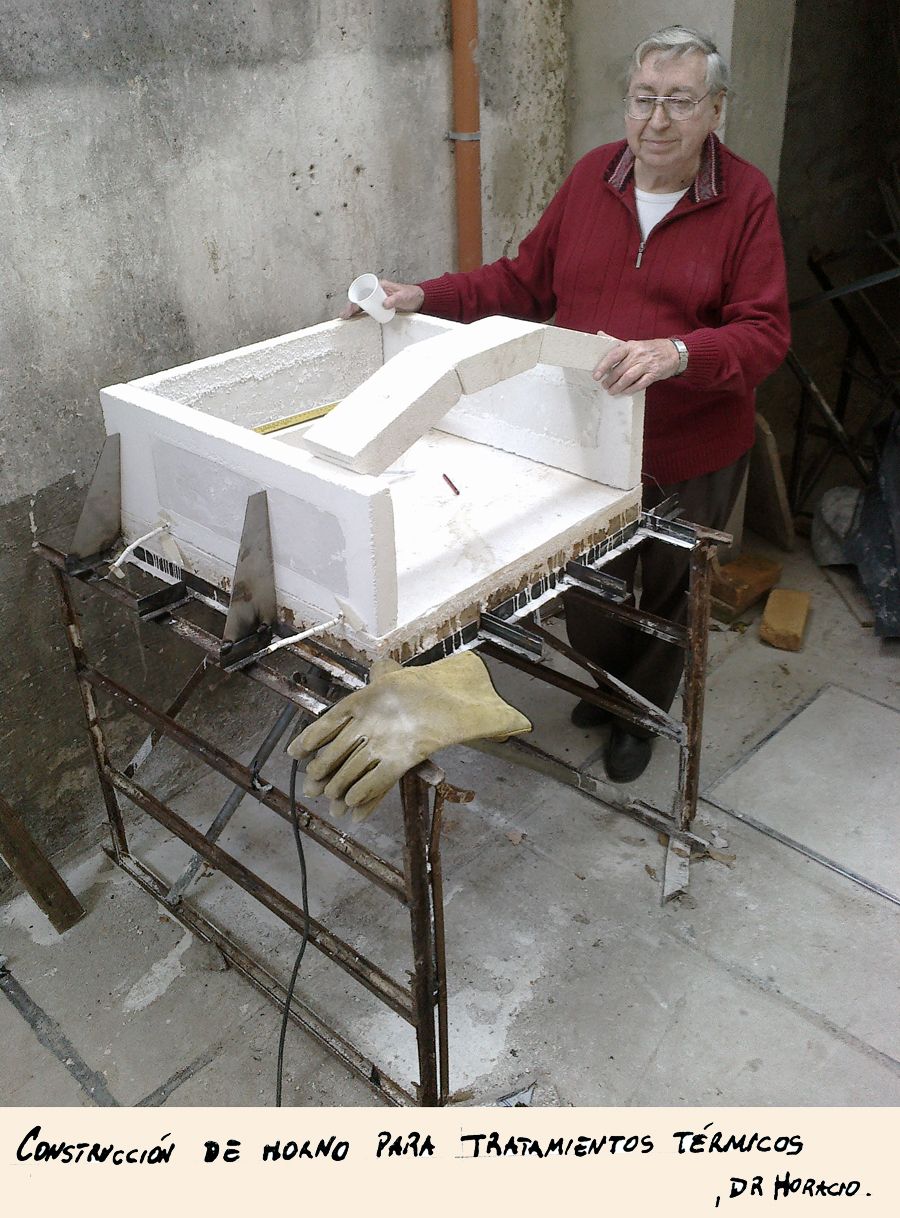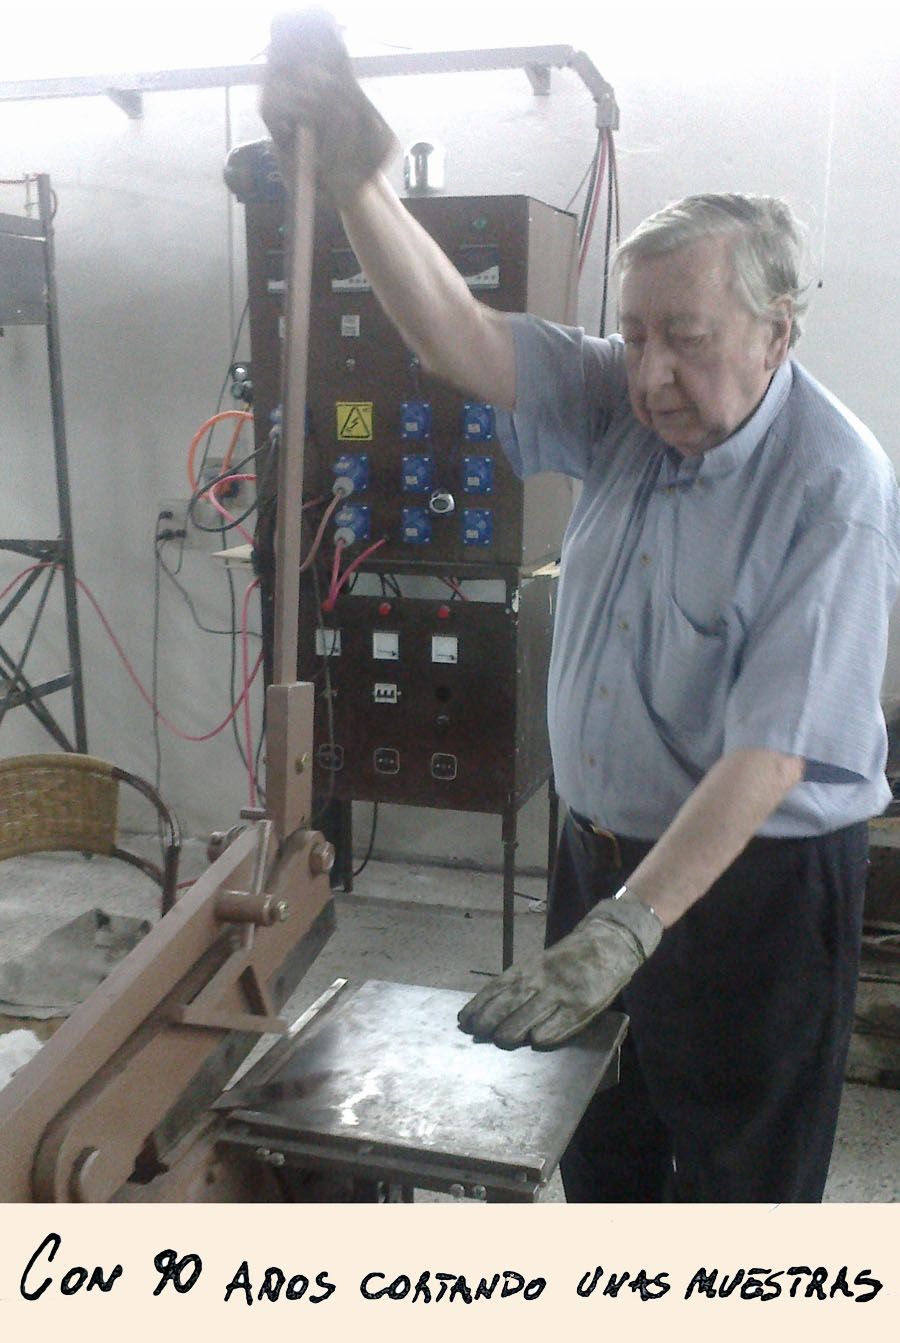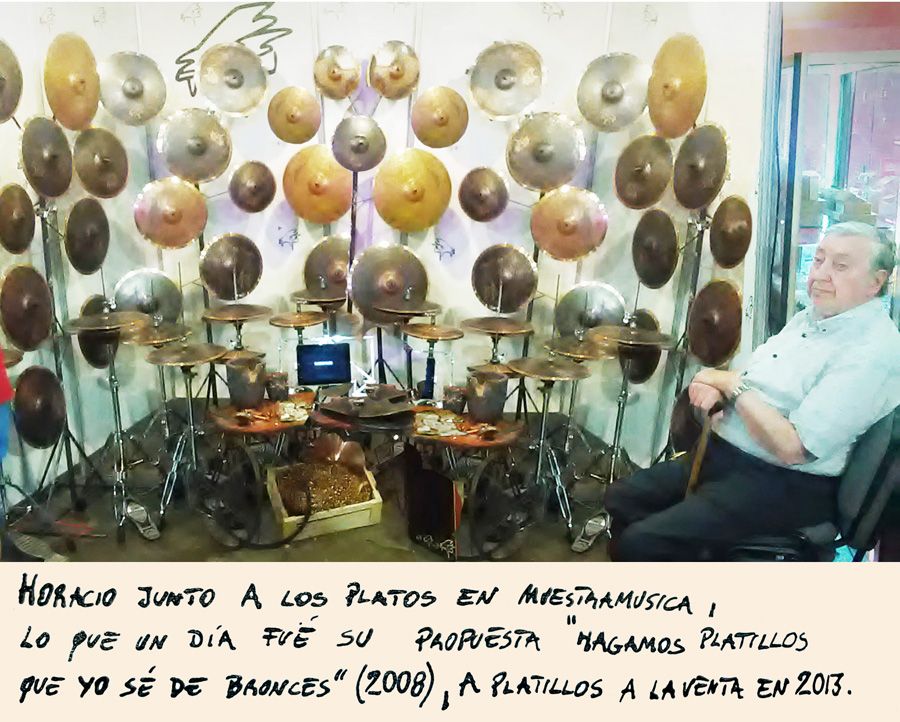
El primer contacto que tuve con el mundo de la metalurgia se remonta a recuerdos de mi niñez. Mi padre (Horacio 1928-2021) fue un químico metalúrgico especializado en metales no-ferrosos, era docente de la carrera de química metalúrgica en la UTN y tenía una fundición en Lanús, también era permanentemente consultado por grandes empresas metalúrgicas donde muchas veces trabajaban sus propios alumnos ya recibidos.
Ver el proceso de fundición, las laminadoras, las trafiladoras, entender la lógica de los metales, sus estadios, los análisis metalográficos, el olor a laboratorio, el metal líquido cayendo como lava, eran cosas de todos los días, más aun durante el receso escolar que me podía dar el gusto de ir más seguido a “la fábrica”. Otra gran parte de esta experiencia, que me marcó definitivamente, era ir a “otras fábricas”, recorrer el tejido industrial bonaerense, ver como se hacían las cosas.
Fiel a lo que me gustaba y mi pasión por las maquinas comencé a cursar la secundaria técnica, para el año 98 hacia mis primeros trabajos en algunas empresas junto a mi padre, desarrollando de hornos de fundición e instalaciones eléctricas, a la par de todo esto me comenzó a llamar la atención la música, el audio, los instrumentos musicales, micrófonos etc., así que comencé a estudiar música y sonido, me apasiona la audio perceptiva, es algo que se puede desarrollar infinitamente.
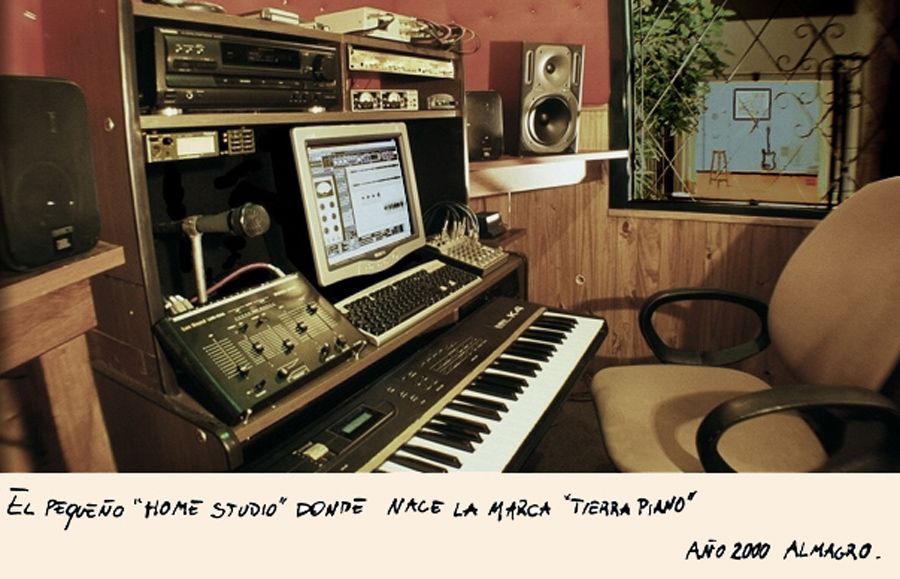
En aquellos años la gran novedad era el audio digital, la posibilidad de grabar y editar con calidad en tu casa “el home studio” en casa teníamos un lindo piano acústico, así que conseguí un micrófono y una placa, y comencé a ofrecer un servicio de grabación de piano acústico, todo solucionado, te llevabas el disco compacto con tu grabación, era magia en ese momento, a este proyecto lo llame: tierrapiano, así que ese es el origen de la marca.
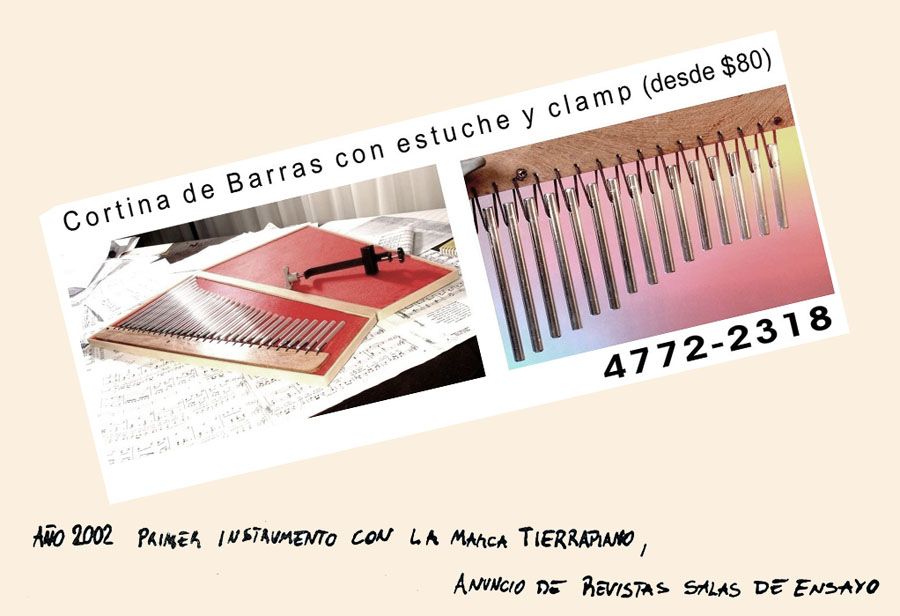
Para ganar algún mango mas a la par de este emprendimiento comencé a fabricar cortinas de barras (bar chimes), también con la marca tierrapiano, por tanto este metalofono sería el primer instrumento tierrapiano en el año 2002.
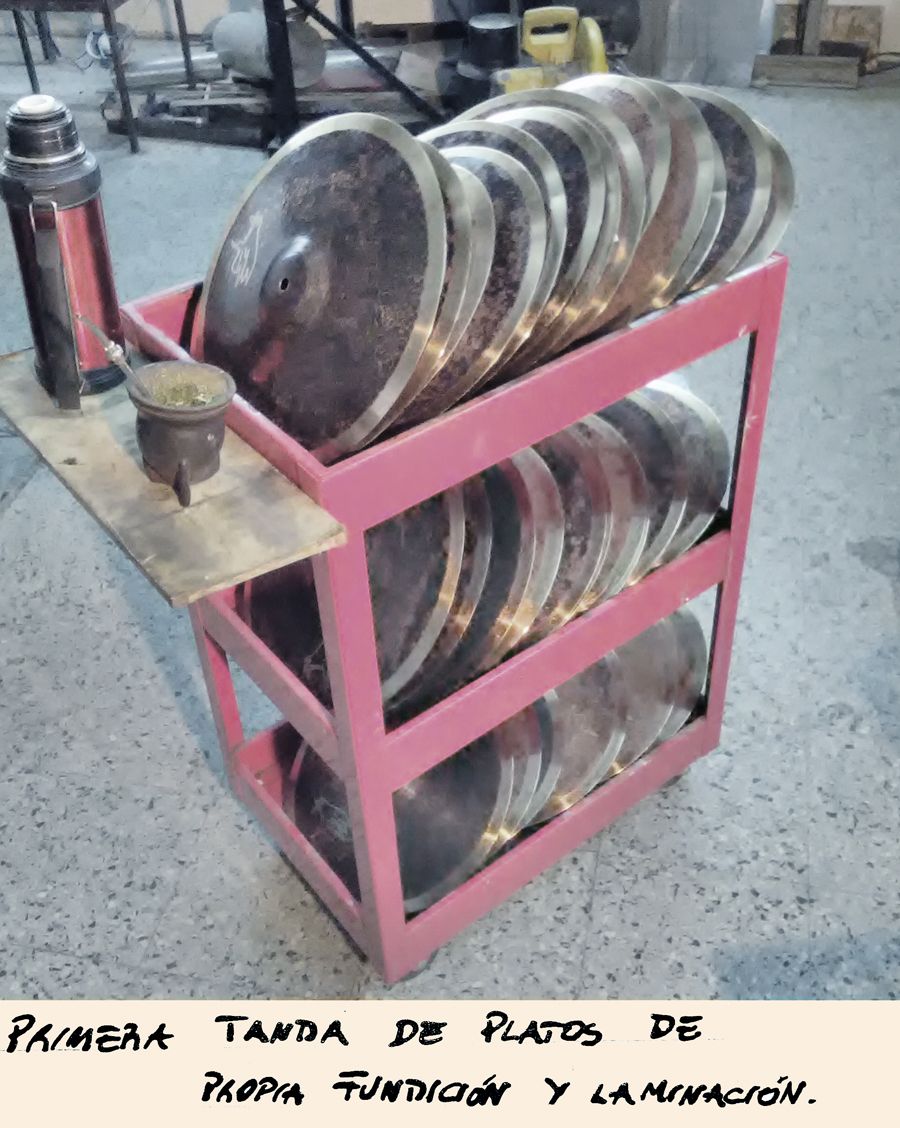
En 2008 mi padre me propone que ya que estaba vendiendo instrumentos musicales y conocíamos el paño de la fundición y laminación, fabricáramos platillos. Lejos de tratar de fabricar algo, el primer paso fue analizar profundamente la aleaciones de los platillos ya existentes, conseguimos un lote muy grande de platillos rotos y pudimos producir muestras para metalografía a partir de los modelos más icónicos de las grandes marcas, llevamos estas muestras a distintos laboratorios y espectrógrafos, uno de ellos muy sofisticado en la UTN, capaz de dar con los detalles más finos de las composiciones y conformaciones.
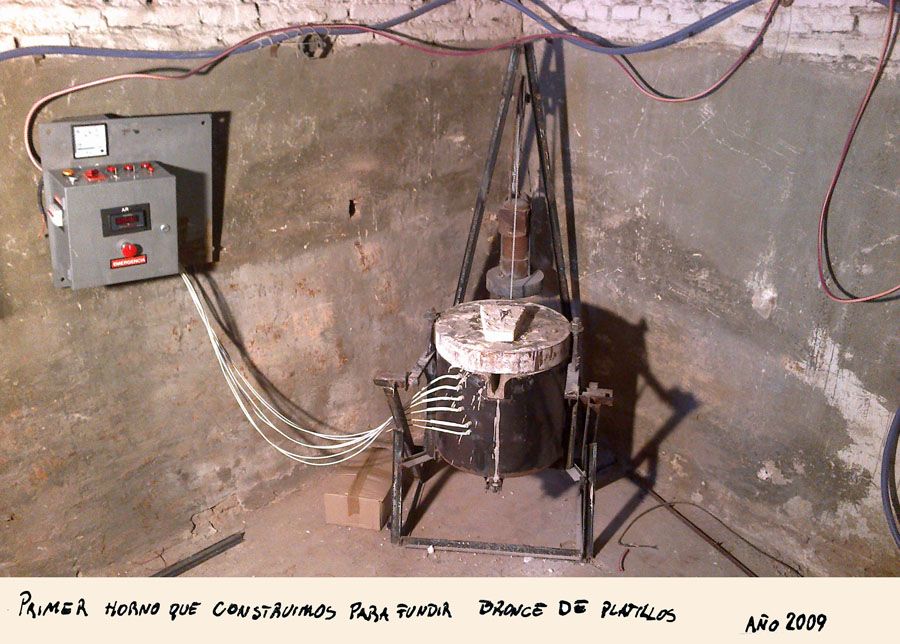
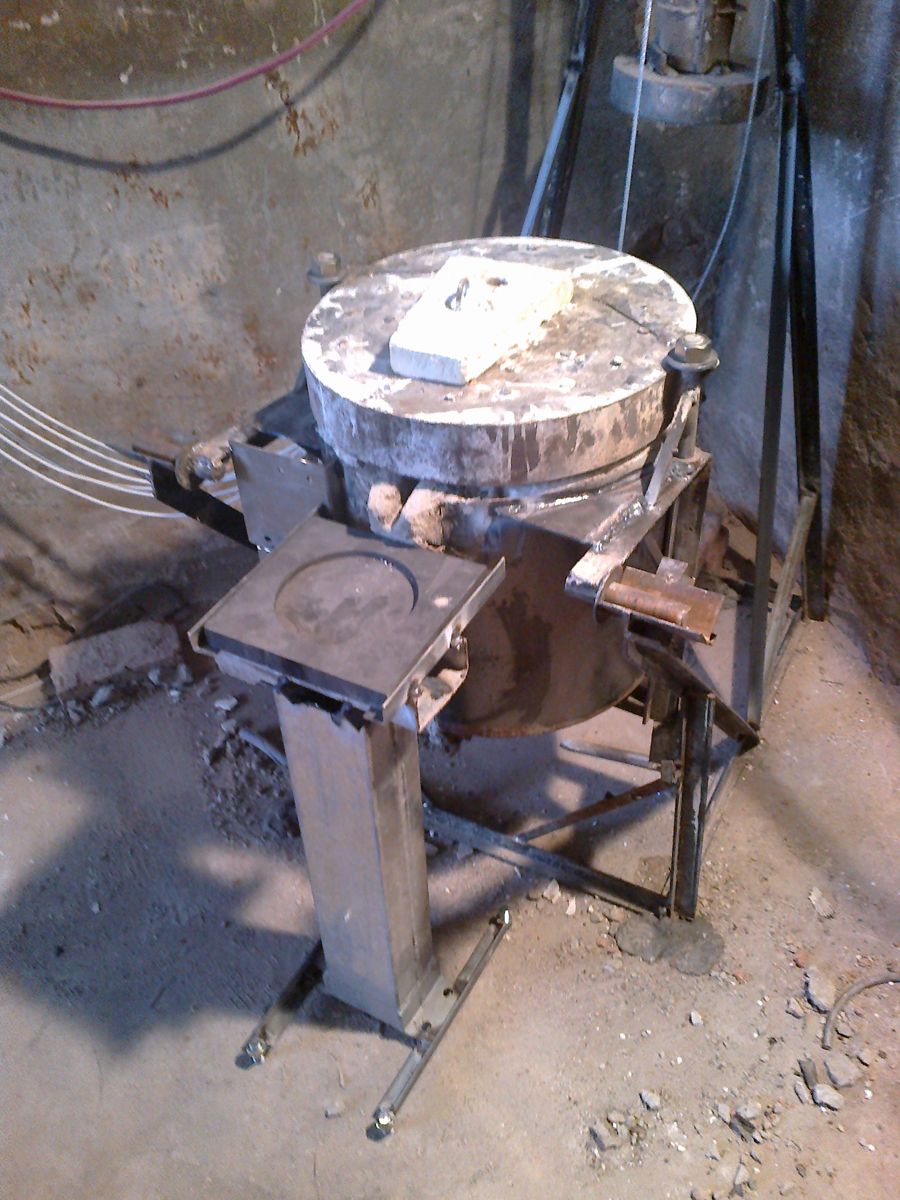
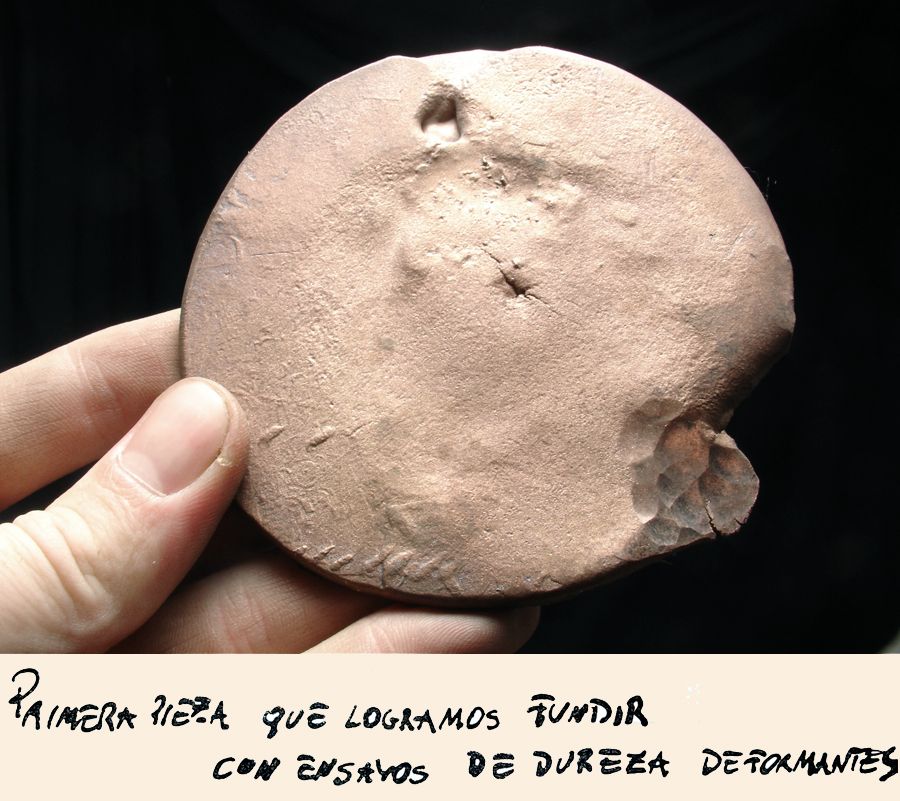
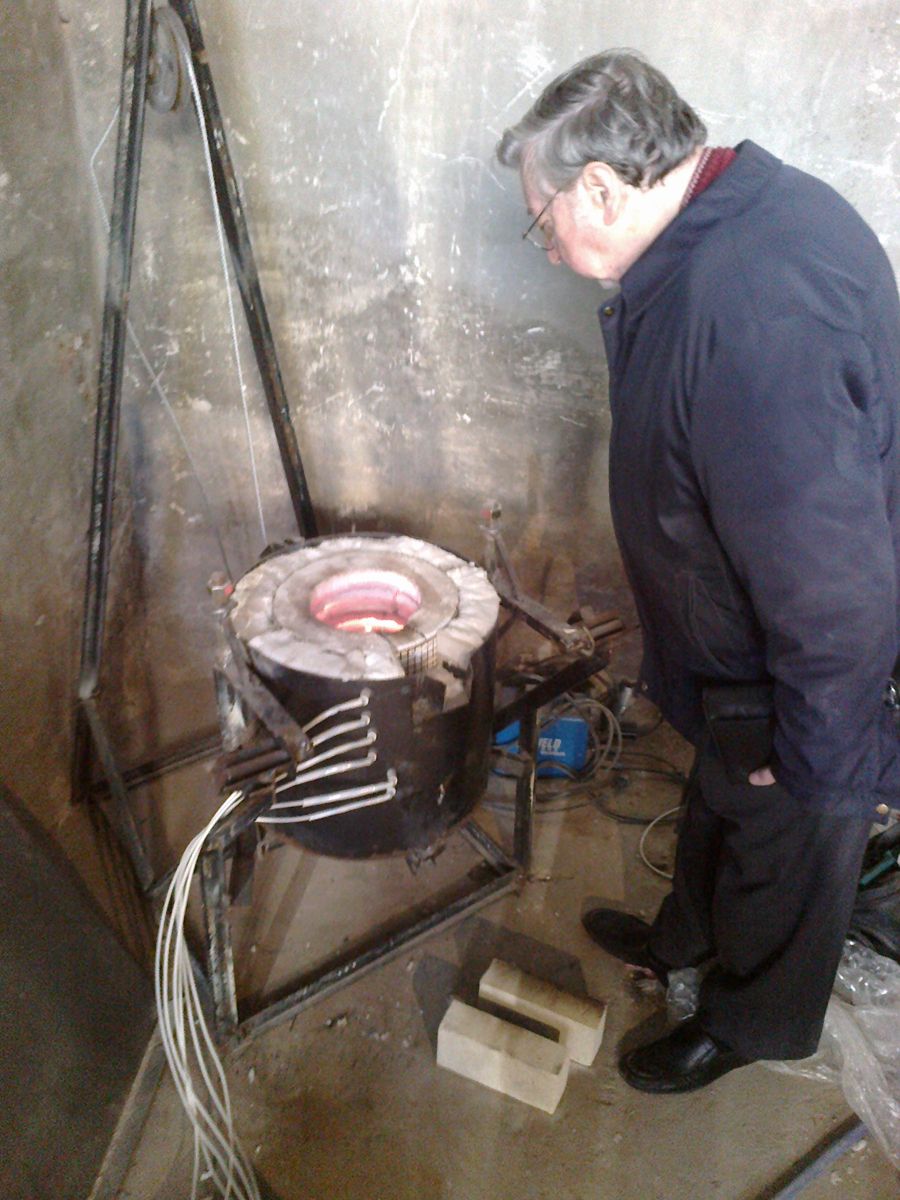
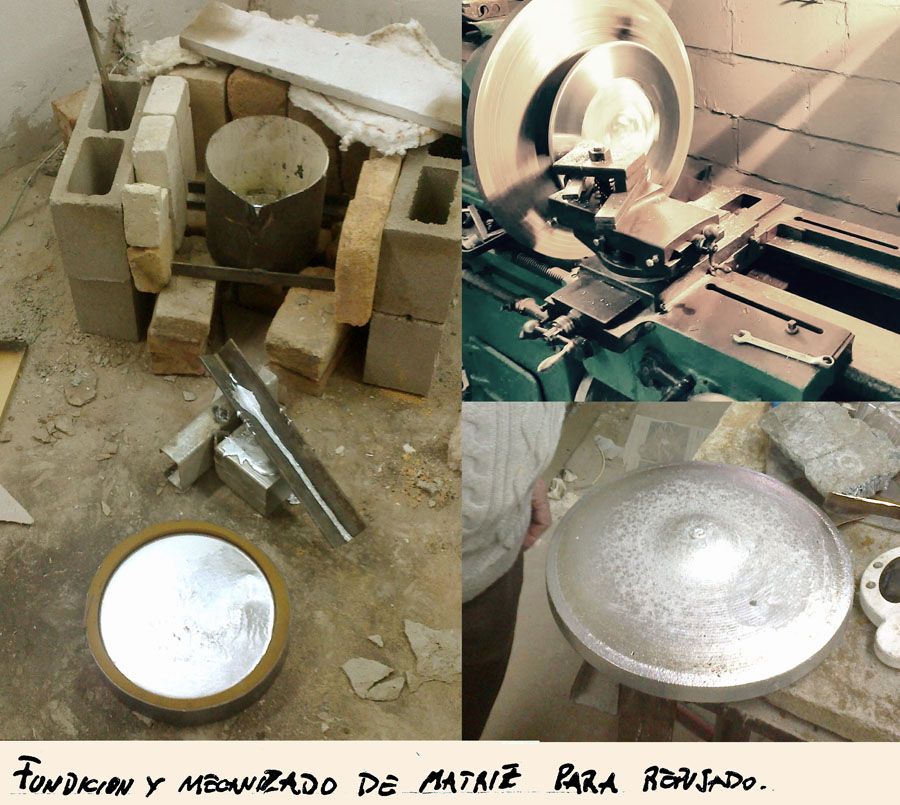
Ya con muy buena y verídica información pudimos comenzar a desarrollar un método de fundición de escala artesanal unipersonal, eficiente en lo económico y con la capacidad de generar piezas de la máxima pureza, con la menor cantidad de “defectos de fundición” (clave para lograr buenos audios). Construimos 2 hornos, uno de fundición y otro de tratamientos térmicos con sistemas muy originales para hacer una colada eficiente y tratamientos homogéneos.
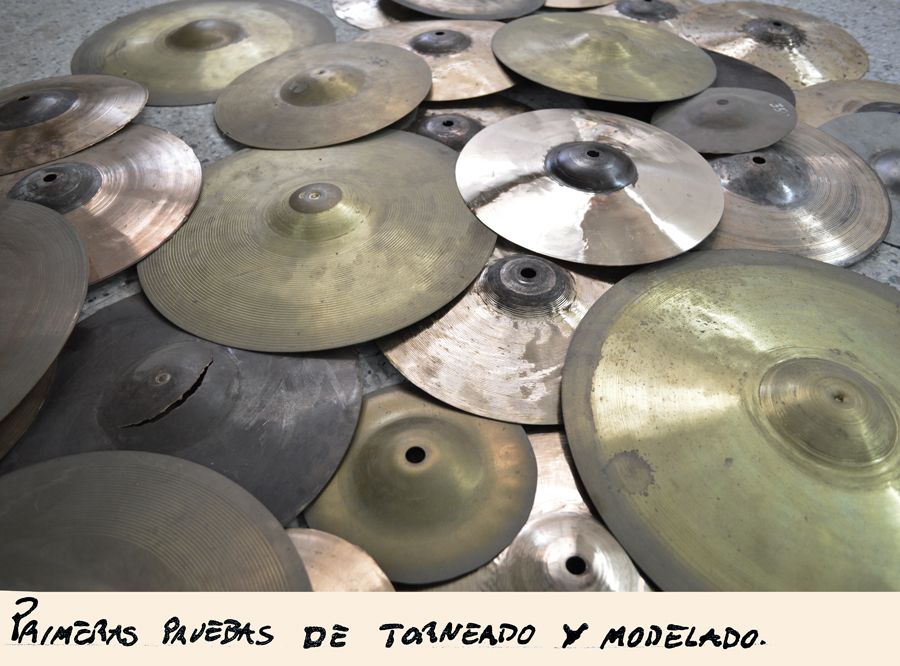
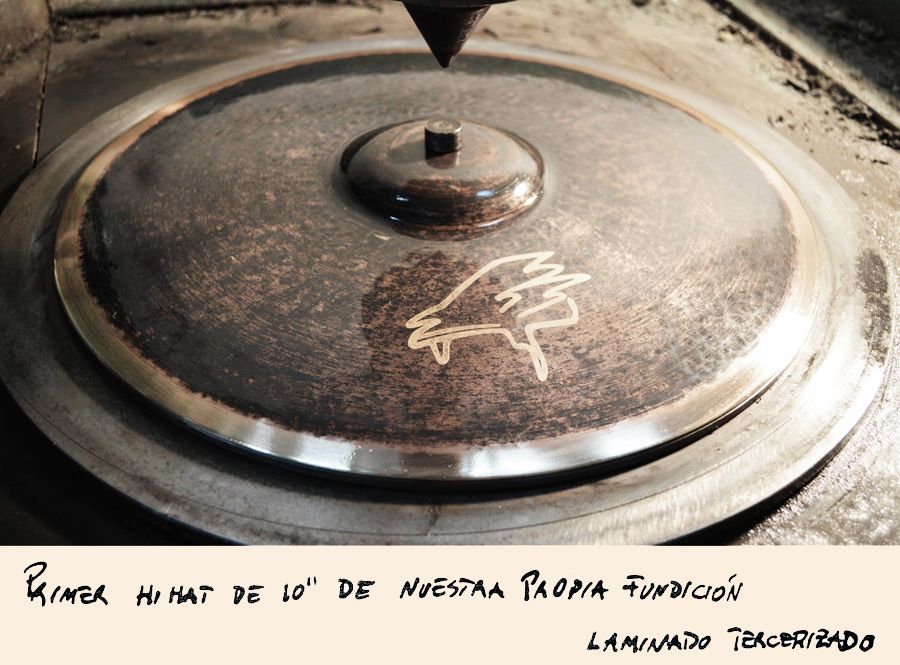
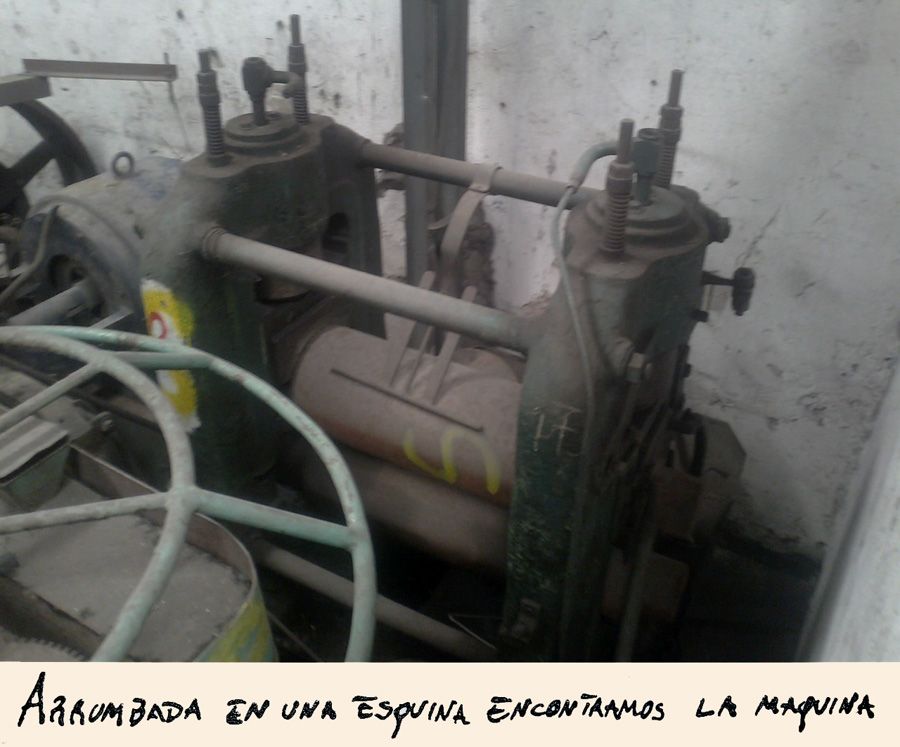
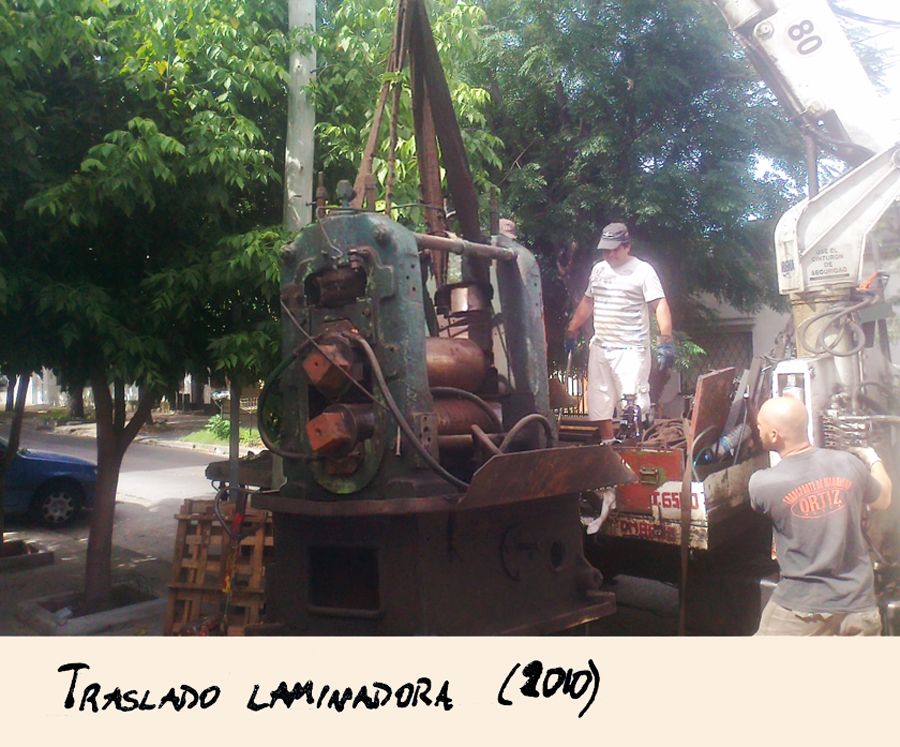
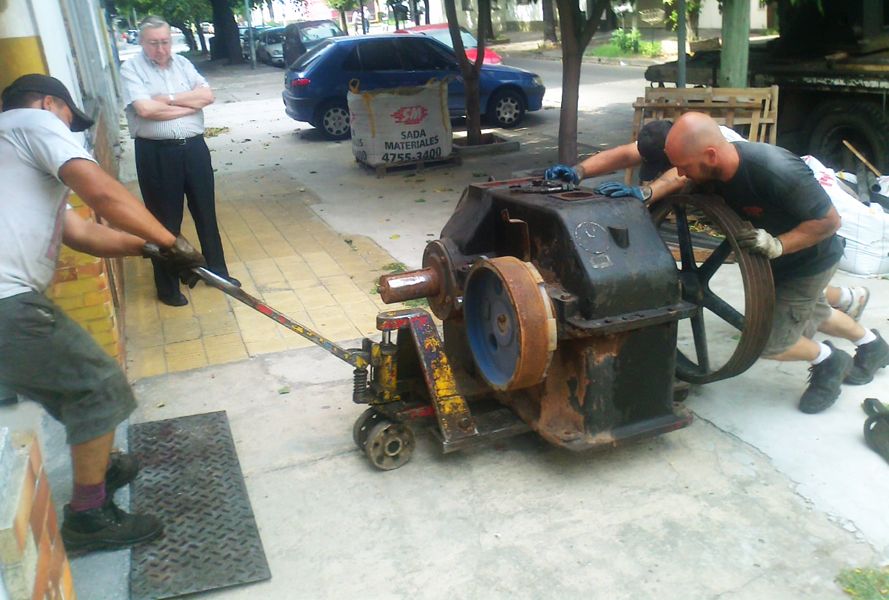
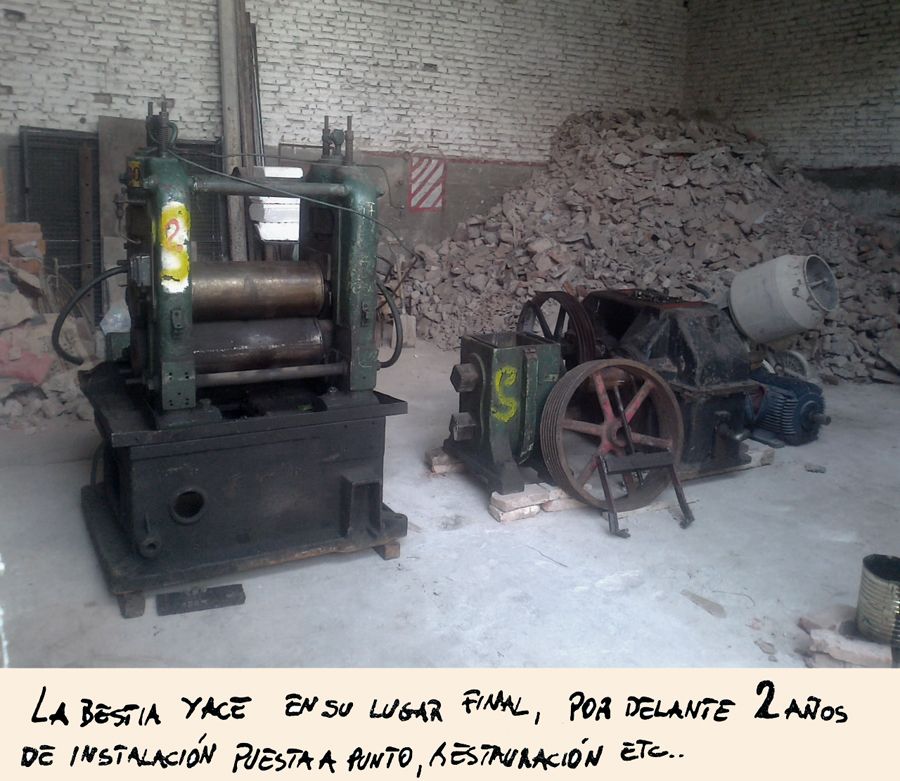
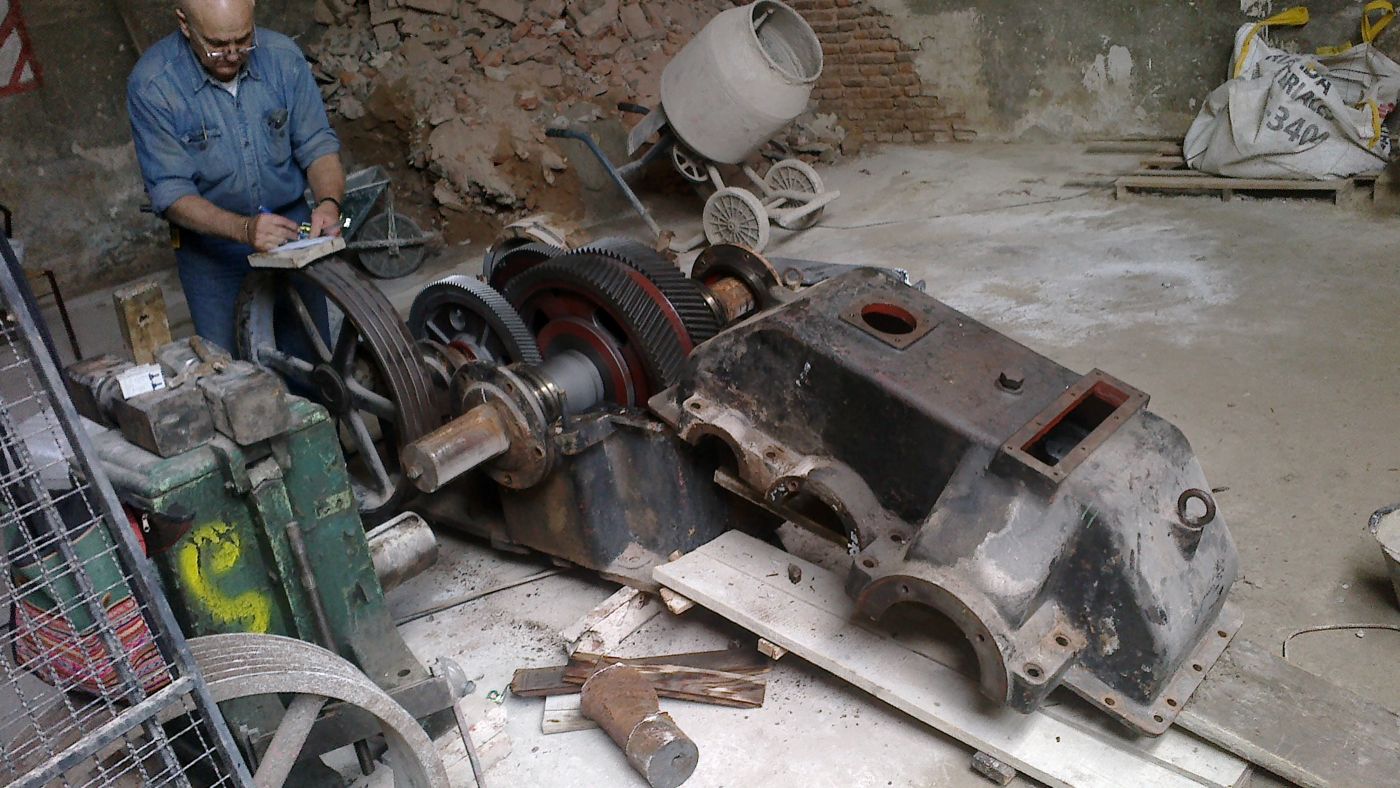
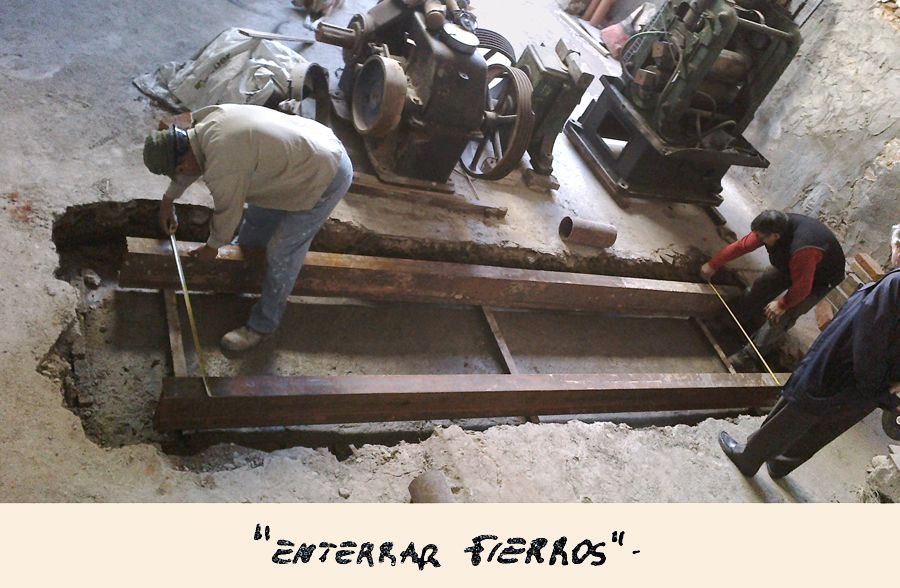
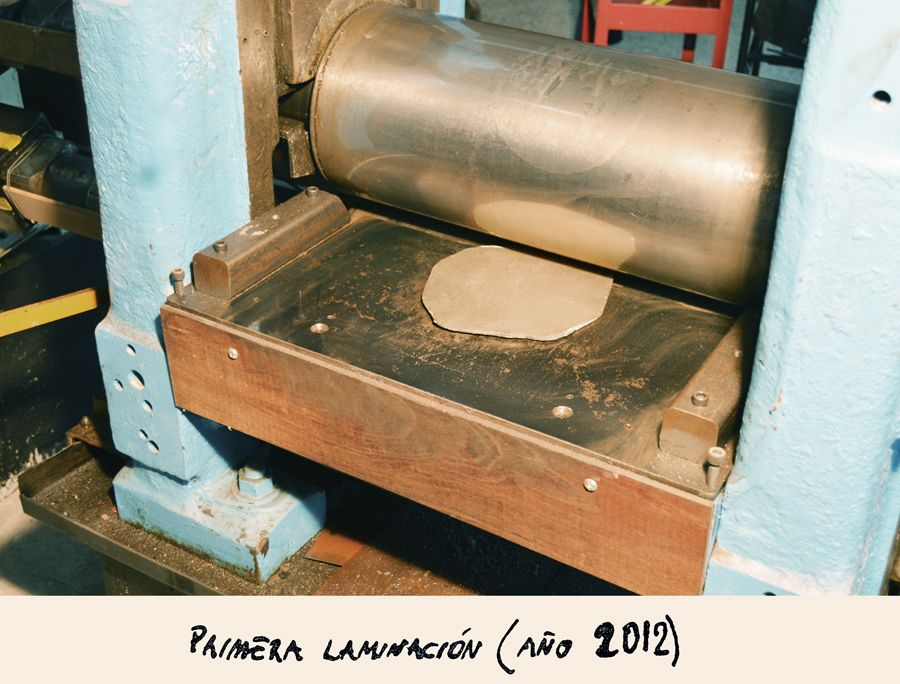
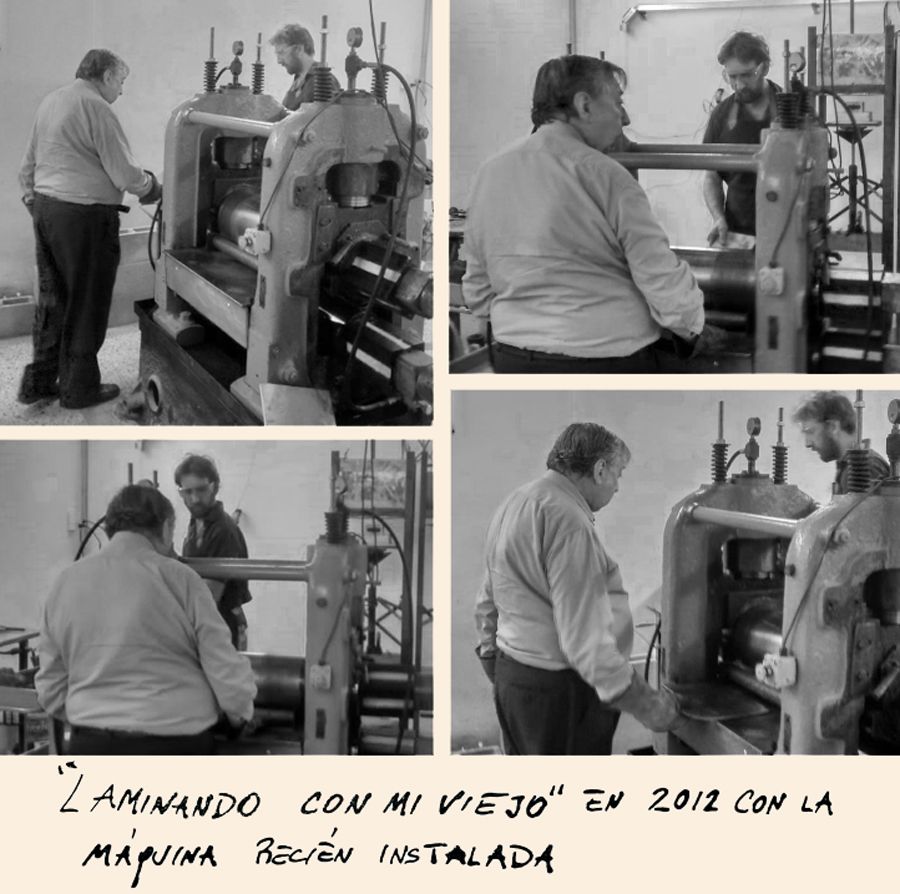
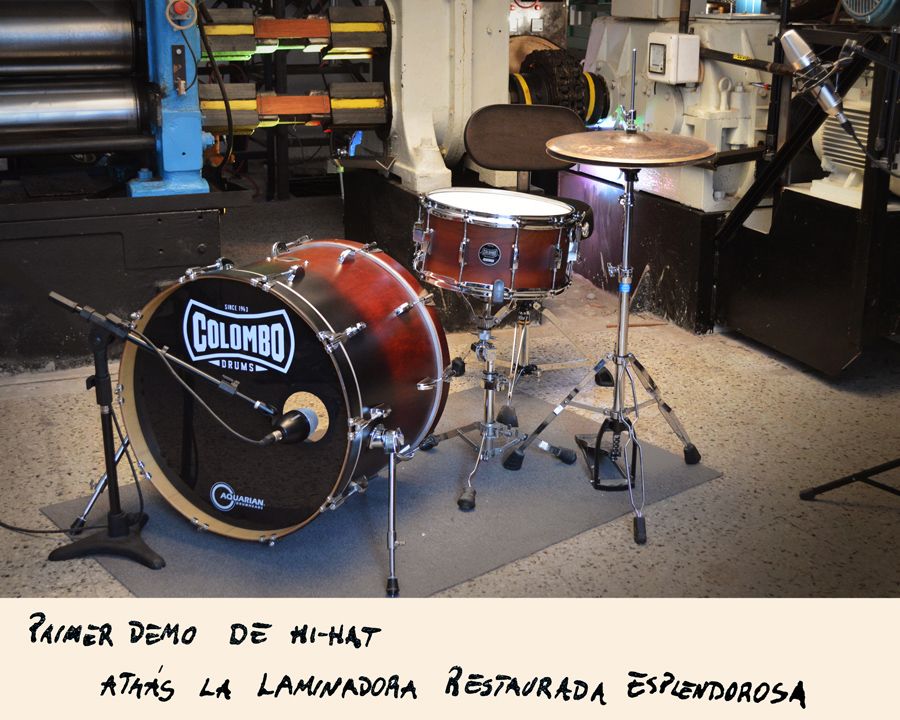
Para producir las primeras pruebas fundíamos las piezas en nuestro horno y recurríamos a laminadoras de fábricas amigas. Una vez obtenidas piezas de calidad y buen sonido pudimos lentamente proceder a armar nuestra propia laminadora (la maquina más pesada en la fabricación de platillos), con características muy específicas para el particular uso de laminar bronces de alto contenido de estaño.
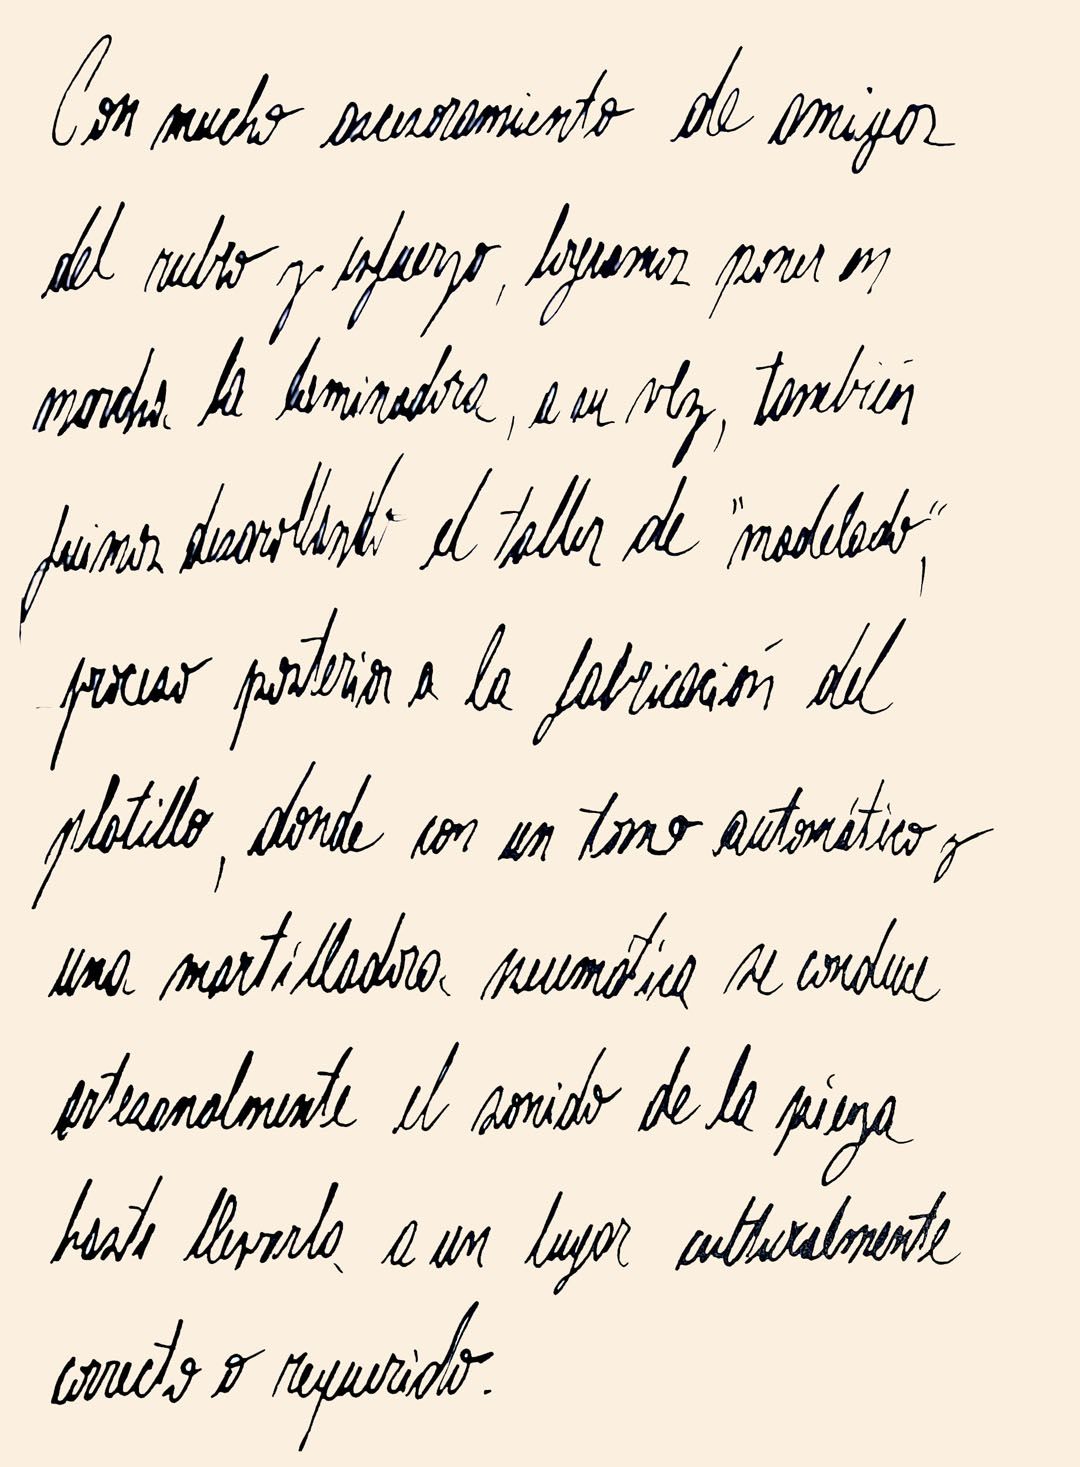
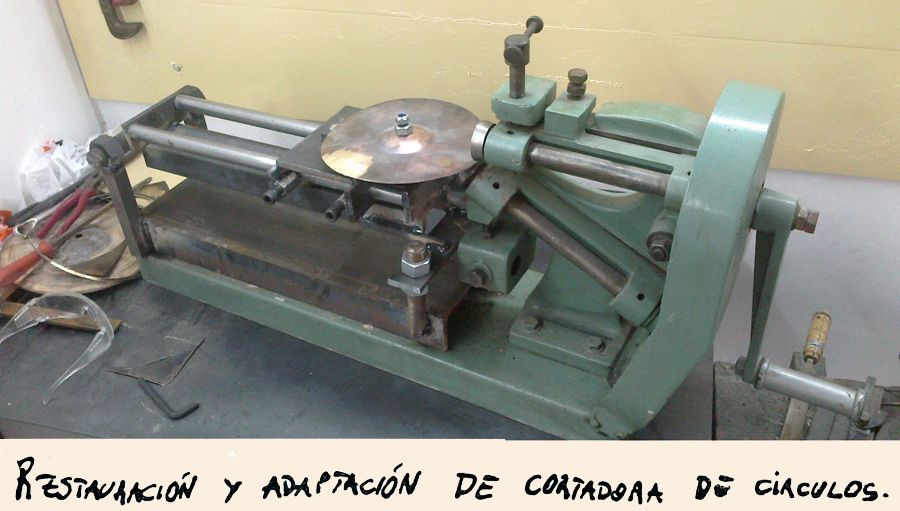
Con mucho asesoramiento de amigos del rubro y esfuerzo logramos poner en marcha la laminadora, a su vez, también fuimos desarrollando el taller de “modelado” , proceso posterior a la fabricación del platillo, donde con un torno automático y una martilladora neumática se conduce artesanalmente el sonido de la pieza hasta llevarla a un lugar culturalmente correcto o requerido.
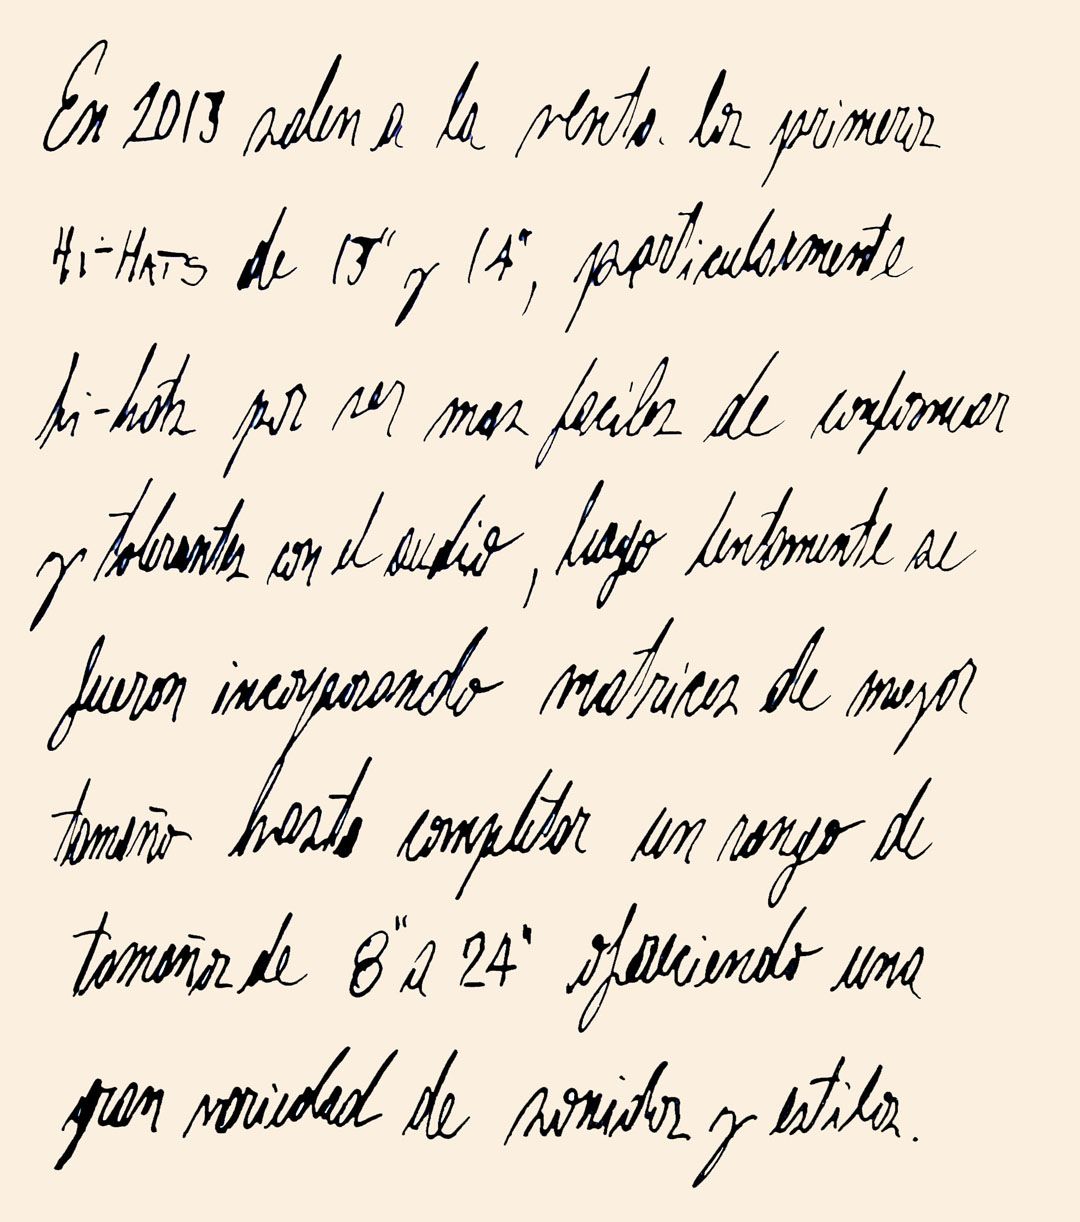
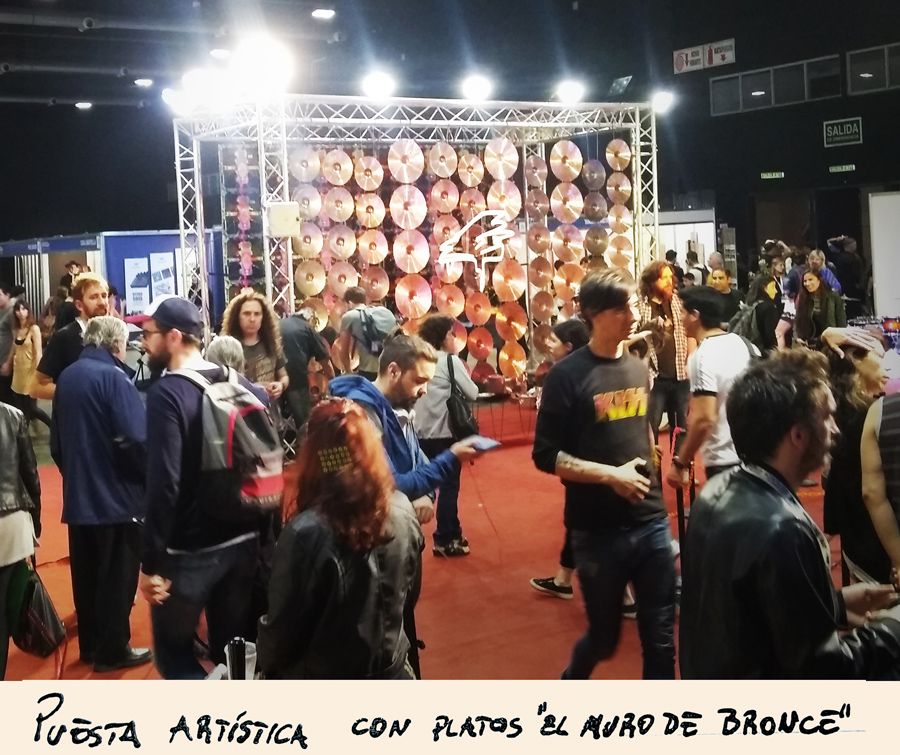
En 2013 salen a la venta oficialmente los primeros “hi-hats” de 13” y 14”, particularmente “hi-hats” por ser piezas más fáciles de hacer y tolerantes con el audio, luego lentamente se fueron incorporando matrices de mayor tamaño hasta completar un rango de tamaños de 8” a 24” ofreciendo una gran variedad de sonidos y estilos.
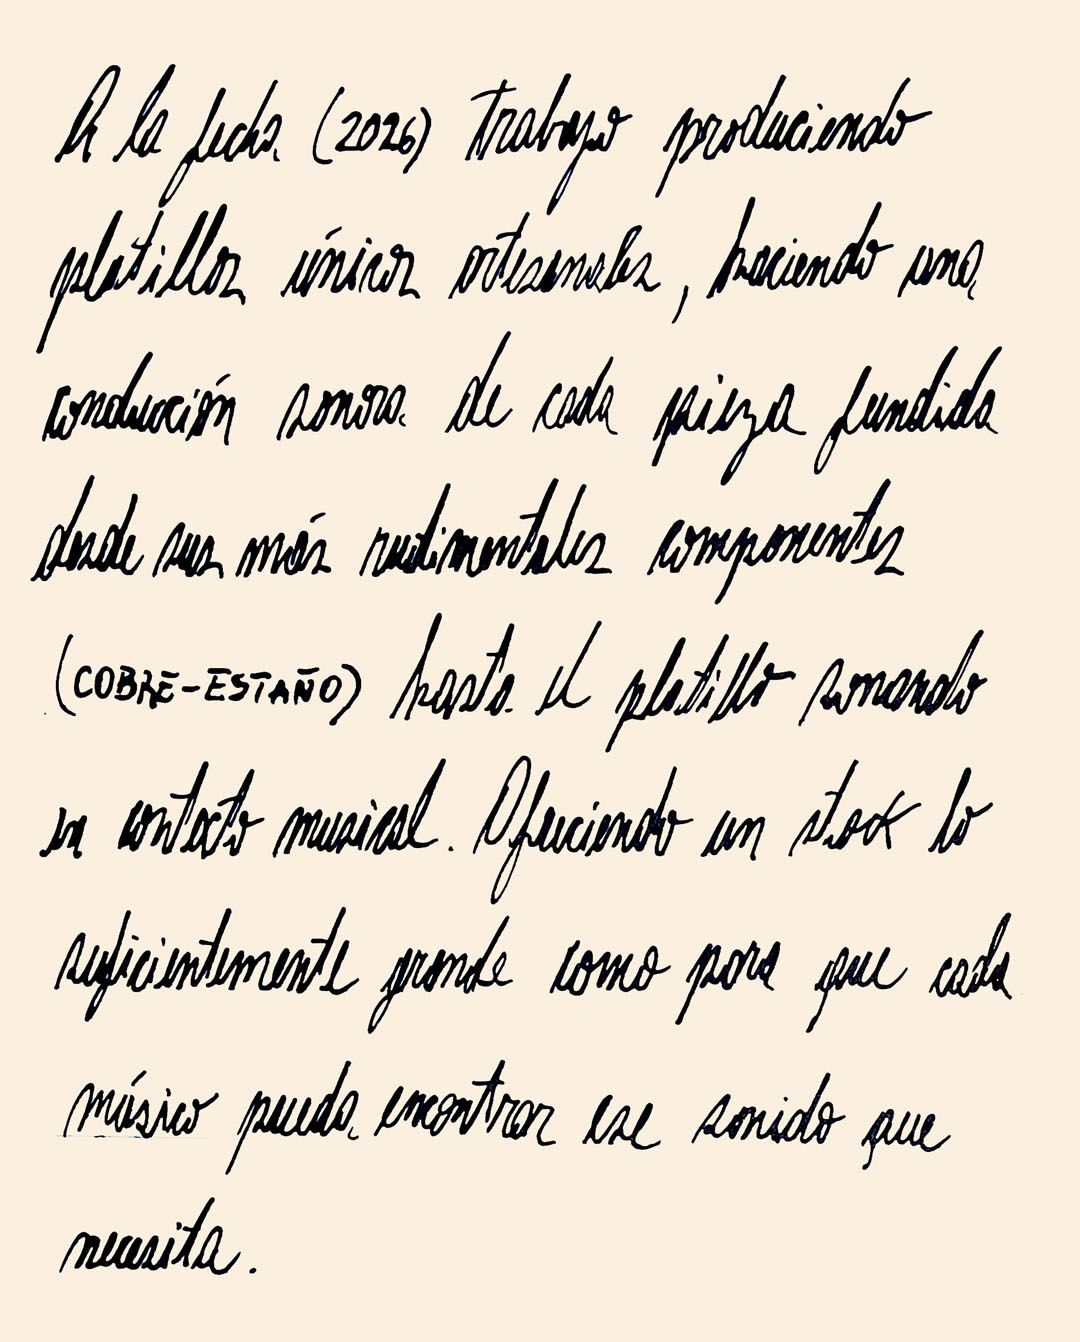
A la fecha (2026) trabajo produciendo platillos únicos artesanales, haciendo una conducción sonora de cada pieza fundida, desde sus más rudimentales componentes (cobre-estaño), hasta el platillo sonando en contexto musical. Ofreciendo un stock lo suficientemente grande como para que cada músico pueda encontrar ese sonido que necesita.
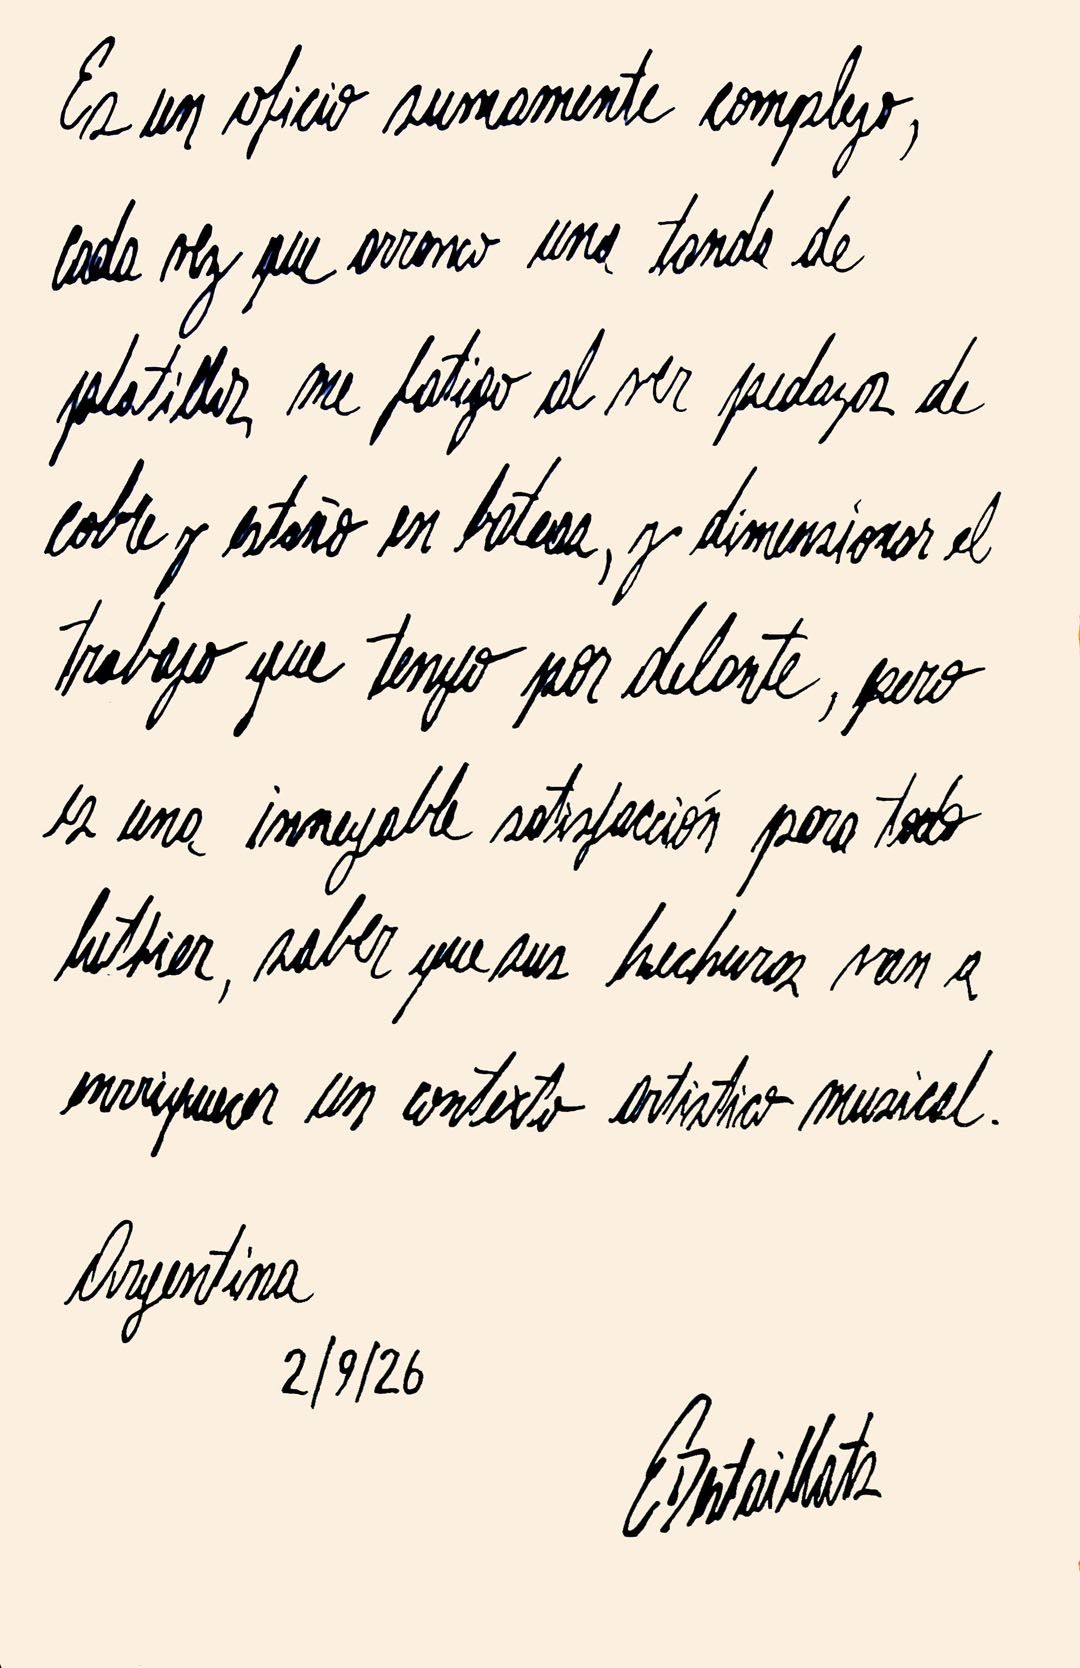
Es un oficio sumamente complejo, cada vez que arranco una tanda de platillos me fatigo al ver pedazos de cobre y estaño en bateas, y dimensionar el trabajo que tengo por delante, pero es una innegable satisfacción para todo luthier saber que sus hechuras van a enriquecer un contexto artístico musical.
My first contact with the world of metallurgy dates back to my childhood memories. My father (Horacio, 1928–2021) was a metallurgical chemist specializing in non-ferrous metals. He taught the metallurgical chemistry program at Universidad Tecnologica Nacional (UTN) and owned a foundry in Lanús. He was also frequently consulted by major metallurgical companies, where many of his former students—now qualified professionals—often worked.
Witnessing the casting process, the rolling mills, and the wire-drawing machines; understanding the nature of metals, their various stages, and metallographic analyses; the scent of the laboratory; the sight of molten metal pouring like lava—these were everyday occurrences, especially during summer holidays, when I had the luxury of visiting "the factory" more frequently. Another major part of this experience—one that left a lasting mark on me—was visiting "other factories," touring the industrial landscape of the Buenos Aires region, and seeing how things were made.
True to my interests and my passion for machinery, I enrolled in a technical high school; by 1998, I was doing my first jobs at various companies alongside my father, working on projects such as smelting furnaces and electrical installations. At the same time, I became fascinated by music, audio, musical instruments, microphones, and the like, so I began studying music and sound. I am particularly passionate about audio perception—a skill that can be developed endlessly.
Back then, the big innovation was digital audio—the ability to record and edit high-quality tracks in a home studio. We had a lovely acoustic piano at home, so I got a microphone and an audio interface and started offering an acoustic piano recording service. It was a complete solution: you’d walk away with a CD containing your recording. It felt like magic at the time. I named the project "tierrapiano," and that is the origin of the brand.
To earn a little extra money alongside this venture, I started making bar chimes—also under the Tierrapiano brand. This metallophone thus became the first Tierrapiano instrument, dating back to 2002.
In 2008, my father suggested that—since I was already selling musical instruments and we had the casting and rolling facilities in place—we should manufacture cymbals. Far from jumping straight into production, our first step was to conduct an in-depth analysis of existing cymbal alloys; we acquired a large batch of broken cymbals and created metallographic samples based on the most iconic models from major brands. We took these samples to various laboratories and spectrograph facilities—including a highly sophisticated one at the UTN—capable of identifying the finest details of their composition and structural makeup.
Armed with reliable, accurate information, we began developing an efficient, one-person, artisanal-scale casting method capable of producing pieces of maximum purity with minimal casting defects—a key factor in achieving superior sound quality. We built two furnaces—one for casting and one for heat treatment—incorporating highly original systems to ensure efficient pouring and uniform heat treatment.
For our initial test runs, we cast the pieces in our own furnace but relied on rolling mills at friendly factories. Once we achieved pieces of high quality and excellent sound, we gradually proceeded to build our own rolling mill—the heaviest piece of machinery in cymbal manufacturing—designed with specific features tailored to the unique requirements of rolling high-tin-content bronzes.
With advice from many industry friends and a lot of hard work, we managed to get the rolling mill operational. At the same time, we developed the "shaping" workshop—a stage following the initial cymbal fabrication—where an automatic lathe and a pneumatic hammer are used to hand-craft the piece's sound, bringing it to a culturally authentic or desired tonal quality.
In 2013, the first 13-inch and 14-inch hi-hats officially went on sale. Hi-hats were chosen initially because they are easier to manufacture and more forgiving in terms of sound characteristics. Gradually, we introduced larger molds to complete a size range spanning from 8 to 24 inches, offering a wide variety of sounds and styles.
As of 2026, I produce unique, handcrafted cymbals, guiding the sonic character of each cast piece—from its most basic components (copper and tin) to the final cymbal sounding in a musical context. I maintain a stock large enough to ensure every musician can find the specific sound they need.
It is an incredibly complex craft; whenever I start a new batch of cymbals, I feel daunted seeing the raw copper and tin in the bins and realizing the scale of the work ahead. Yet, for any luthier, there is undeniable satisfaction in knowing that one's creations will enrich the world of music and art.